探秘徐工953支重轮制造厂 生产流程与产品特点大揭秘
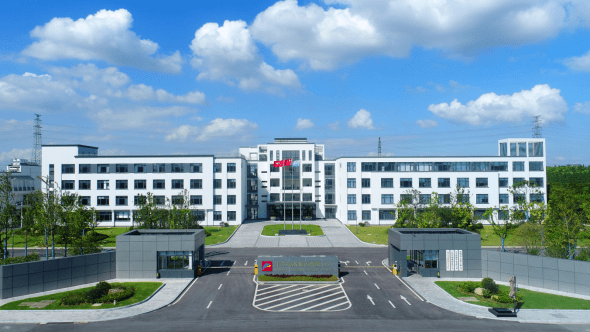
在工程机械的核心传动系统中,支重轮作为履带式机械的关键基础件,其质量直接关乎整机的稳定性与使用寿命。作为中国工程机械行业的领军者,徐工集团旗下徐工953支重轮制造厂始终以精湛工艺与严苛品控著称。本文将带您走进这座现代化工厂,深度解析其生产流程与产品特点。
一、走进制造厂:智能化与精益化的融合
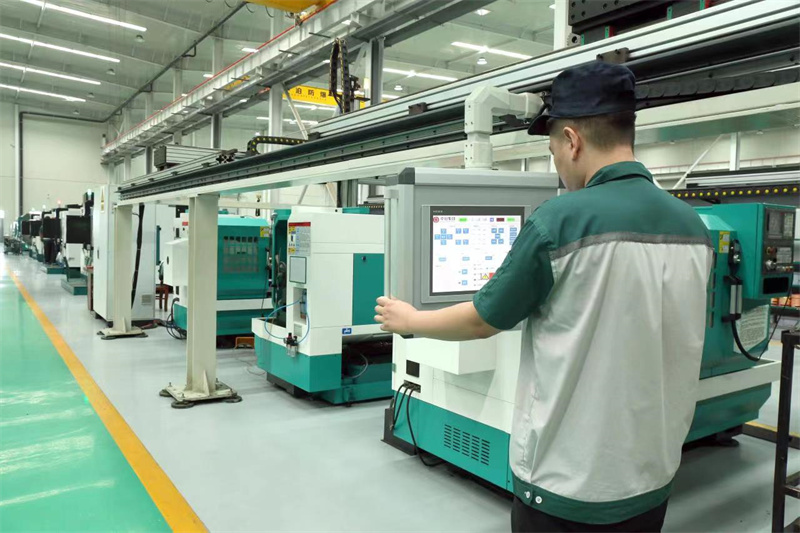
徐工953支重轮制造厂位于徐工核心配套产业基地,主要负责为履带起重机、挖掘机、推土机等设备提供高强度支重轮。厂区依托徐工集团股份的工业互联网平台,实现了从原材料入库到成品发货的全流程数字化管理。车间内配备多条自动化锻造、热处理及精加工生产线,关键工序数控化率达95%以上,在保证产能的确保了产品一致性。
二、生产流程全解析:从毛坯到精品
1. 原材料甄选与下料
支重轮选用优质合金钢(如40Mn2、50Mn等),进厂后经过光谱分析、硬度检测等多道检验,确保化学成分与力学性能达标。采用带锯床进行精密下料,控制长度公差在±2mm以内。
2. 锻造与热处理
毛坯采用中频感应加热后模锻成型,锻造比为4:1以上,有效细化晶粒、消除内部缺陷。随后进入连续热处理线,经调质处理获得回火索氏体组织,轮体表面硬度达HB280-320,芯部保持良好的韧性。
3. 精密机加工
支重轮轮体、轴及端盖分别在数控车床、加工中心上完成粗加工与精加工。关键尺寸如配合孔径、外圆跳动均控制在0.02mm以内,远超行业标准。特别值得一提的是,轮体密封槽采用一次装夹成型工艺,杜绝了二次装夹误差导致的漏油风险。
4. 表面强化与涂装
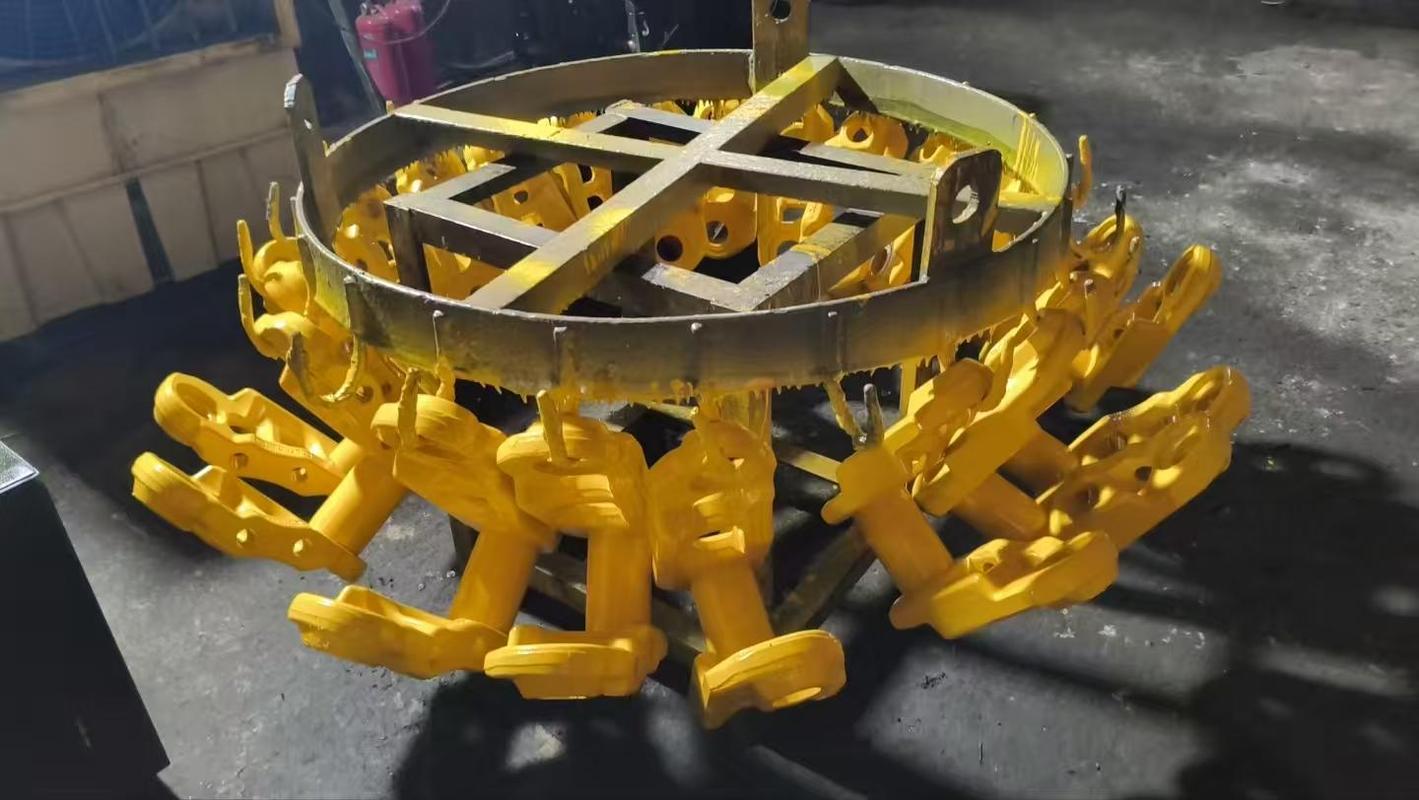
为提升耐磨性,轮体外圆表面进行中频淬火处理,硬化层深度3-5mm,表面硬度达HRC52-58。随后通过抛丸清理强化表面应力,最后采用阴极电泳涂装,盐雾试验时间超过500小时,适应恶劣工况环境。
5. 总成装配与全检
按照标准化作业流程完成浮动油封、轴套等部件的压装,每台支重轮均进行气密性测试及转动灵活性检测。出厂前,还需在模拟工况试验台上加载运行,确保旋转扭矩平稳无卡滞。检测数据实时上传至徐工云端质量档案,实现单件产品全生命周期追溯。
三、产品核心特点:高承载与长寿命
1. 均载结构设计
轮体内部采用箱型筋板加强结构,经有限元分析优化受力路径,提升承载能力。轮体壁厚均匀,避免因偏载引起的局部点蚀。
2. 先进密封系统
采用高可靠性浮动油封结构,摩擦环平面度控制在1μm以内,搭配耐高温O型圈,在各种泥水、砂石工况下均能有效阻止杂质侵入和润滑油泄漏。
3. 特殊合金与热处理工艺
自主研发的合金配方与激光淬火工艺完美结合,使得支重轮平均使用寿命较普通产品提升30%以上,在大吨位设备上表现尤为突出。
4. 全生命周期可追溯
借助徐工集团股份统一的物联网标识体系,每个支重轮均可查询到原材料批次、热处理曲线、装配操作人员及检验记录,切实做到了“来源可查、去向可追、责任可究”。
四、严守质量标准,保障主机性能
徐工953支重轮制造厂以精细的生产流程与严苛的质量管控,不仅为徐工主机的稳定运行提供了坚实的基础,其产品中的多项原创工艺也已取得国家实用新型专利。欢迎扫描产品二维码,三维查询更多技术服务信息。随着智能制造时代的全面到来,工厂正加速推进数字化工厂升级,致力于为全球客户打造更耐用、更可靠的支重轮产品。